


Inteligentný závitovací stroj
1. Automaticky identifikujte priemer potrubia 2. Automatické nastavenie a nastavenie nástroja 3. Veľkosti rúr od 15 mm do 100 mm ...
Zobraziť podrobnosti
Výrobca rúrok prechádzajúci z brúsnej rezacej píly na a píla na kov za studena okamžite si všimne jednu vec: odrezaný koniec je chladný na dotyk a okraj je takmer pripravený na zváranie. Žiadne brúsenie, žiadne modré sfarbenie, žiadne čakanie na vychladnutie dielu. Tento bezprostredný rozdiel – rozmerovo stabilný rez bez otrepov – je dôvodom, prečo sa studené píly stali štandardom pre veľkoobjemové spracovanie konštrukčnej ocele, rúr a hliníka. Pochopenie súhry kotúča, rýchlosti a posuvu premení dobrú studenú pílu na dlhodobý majetok s nízkymi nákladmi na rez.
Píla na rezanie za studena používa ozubený kruhový kotúč vyrobený z rýchloreznej ocele (HSS) alebo segmentov s hrotmi z karbidu volfrámu (TCT). Čepeľ sa otáča kontrolovanými, relatívne nízkymi otáčkami za minútu — často medzi 20 a 150 m/min. povrchovou rýchlosťou, v závislosti od materiálu — a obrobok sa privádza do kotúča alebo sa hlava čepele pohybuje materiálom. Proces rezania je skutočnou operáciou pri formovaní triesky, ktorá sa podobá frézovaniu: každý zub odreže malú triesku v tvare polmesiaca a vynesie ju zo zárezu. Pretože väčšina generovaného tepla ide do triesky a nie do obrobku alebo kotúča, materiál zostáva chladný. To ostro kontrastuje s abrazívnym rezaním, kde trenie premieňa takmer všetku energiu na teplo, ktoré prechádza do dielu.
Dvojstupňové prevodovky alebo motory s priamym pohonom udržujú konštantný krútiaci moment pri nízkych otáčkach lopatiek. Záplavová chladiaca kvapalina alebo mazanie s minimálnym množstvom (MQL) sa aplikuje priamo v zóne rezu na ďalšiu kontrolu teploty a preplachovanie triesok. Výsledkom je rez s úzkymi toleranciami – zvyčajne ±0,1 mm na priemer a kolmosť – a bez tepelne ovplyvnenej zóny, ktorá by zmenila mikroštruktúru kovu alebo spôsobila deformáciu.
Obchody, ktoré sledujú náklady na diel a prestoje, hlásia jasné zisky pri prechode na rezanie za studena. Výhody presahujú čistý okraj.
Výkon studenej píly závisí od výberu správneho kotúča pre rezaný kov. Dve kritické premenné sú materiál zubov a rozstup zubov (zuby na palec alebo TPI). Všeobecné pokyny:
Ak máte pochybnosti, viac zubov neznamená lepší rez. Príliš jemné stúpanie v hrubom materiáli spôsobuje zhlukovanie triesok a preťaženie kotúča. Cieľom je mať 2–3 zuby zapojené do hrúbky steny.
| Materiál | Typ čepele | Povrchová rýchlosť (m/min) | Rýchlosť posuvu (mm/ot.) |
|---|---|---|---|
| Mäkká oceľ (pevná tyč) | HSS, trojitý čip | 25-35 | 0,05 – 0,08 |
| Nerezová trubica 304/316 | Kobalt HSS alebo TCT | 15-25 | 0,04 – 0,06 |
| Hliníkové výlisky | TCT, leštená flauta | 100 – 150 | 0,10 – 0,20 |
| Tenkostenná rúrka z uhlíkovej ocele | HSS, jemný tón (10–14 TPI) | 30-40 | 0,04 – 0,06 |
Operátori často bežia studené píly príliš rýchlo, čím napodobňujú správanie brúsneho kotúča. Správna povrchová rýchlosť závisí od materiálu a priemeru kotúča. Bežnou chybou je použitie 350 mm kotúča pri rovnakých otáčkach ako kotúča 250 mm – mierka povrchovej rýchlosti s priemerom. Rýchlosť vždy nastavte v metroch za minútu, nie iba v otáčkach.
Rovnako kritická je rýchlosť posuvu, ktorá riadi hrúbku triesky. Príliš ľahký posuv vytvára teplo trením a predčasne otupuje čepeľ. Príliš ťažké krmivo preťažuje zub a môže spôsobiť katastrofálnu zlomeninu zuba. Ideálnym čipom je pevne stočená stuha striebornej farby na oceli – modré alebo hnedé čipy naznačujú teplo a prach naznačuje trenie. Upravujte podávanie, kým čipy neukážu striebornú až svetloslamovú farbu.
Aplikácia chladiacej kvapaliny musí zasiahnuť zónu rezu, nielen zaplaviť čepeľ. Polosyntetické chladiace kvapaliny s koncentráciou 5–8 % poskytujú najlepšiu rovnováhu medzi chladením a oplachom triesok. V prípade hliníka rovný olej alebo hmla MQL zabraňuje usadzovaniu triesok bez zafarbenia kovu.
Píly za studena sú dostupné v niekoľkých formátoch, z ktorých každý vyhovuje špecifickým požiadavkám na objem a presnosť.
Pre zariadenia na rezanie rúr, ktoré budú neskôr narezané na závity, poloautomatická studená píla umiestnená bezprostredne pred rezacou stanicou vytvára bezproblémový pracovný tok. Štvorcový koniec píly za studena bez otrepov zaisťuje čisté zapadnutie závitoreznej matrice, čím sa znižuje opotrebovanie matrice a eliminujú sa nepodarky pri prerezaní.
V akejkoľvek linke na výrobu rúr kvalita rezaného konca priamo ovplyvňuje životnosť nástroja na závitovanie a presnosť tvaru závitu. Za studena rezaný koniec rúry vstupuje do závitorezného stroja bez vodného kameňa, bez otrepov a bez nerovnomerného skreslenia. To znižuje radiálne zaťaženie závitorezných matríc a vedie k užším toleranciám závitu. Mnoho obchodov, ktoré kombinujú pílu na rezanie kovov za studena s automatickým navliekačom rúrok, uvádza 20–30 % predĺženie životnosti matrice jednoducho preto, že matrice neprerezávajú zoxidované, roztrhané hrany. Pri prevádzkach spracovávajúcich pozinkované alebo nerezové rúry čistota studeného rezu tiež zabraňuje kontaminácii a zadretiu pri závitovaní.
Aj keď studené píly nie sú jedinou voľbou na rezanie kovov, dominujú v špecifických aplikáciách. Rozhodnutie zvyčajne závisí od materiálu, veľkosti šarže a následných dokončovacích potrieb.
| Metóda | Kvalita rezu | Tepelný vstup | Najlepšia aplikácia |
|---|---|---|---|
| Studená píla | Bez otrepov, štvorcový | Minimálne | Rúry, rúrky, pevné látky; veľkoobjemový; takmer pripravený na zváranie |
| Brúsna pílka | Hrubé, otrepané, HAZ | Veľmi vysoká | Poľné rezanie, armovanie, jednorazové opravy |
| Pásová píla | Dobrá, mierna drsnosť | Nízka | Veľké pevné látky, ťažké zväzky, nízke náklady na čepele |
| Plazma | Skosený, šrot | Vysoká | Hrubé konštrukčné rezy, nepresné |
Pre rúry a rúrky s priemerom do 150 mm, kde sa plánuje následné závitovanie alebo zváranie, ponúka studená píla najlepšiu rovnováhu medzi rýchlosťou, presnosťou a cenou. Pásové píly sú na rez pomalšie; brúsne kotúče vyžadujú krok čistenia. Píly za studena vyrábajú diel pripravený na použitie hneď zo stroja.
Dokonca aj prémiové HSS alebo karbidové kotúče môžu zlyhať skôr, ak sa ignoruje niekoľko prevádzkových pravidiel. Medzi najčastejšie problémy patria:
Poloautomatická studená píla strednej triedy s 350 mm kotúčom a pneumatickým upínaním dokáže dokončiť rez na 50 mm rúre z mäkkej ocele za menej ako 8 sekúnd, vrátane upnutia/uvolnenia. Za jednu smenu je to zhruba 1 500 kusov v porovnaní s 900 – 1 000 na brúsnej píle, keď zohľadníte výmenu kotúča a brúsenie. S brúsnym kotúčom, ktorý vydrží len 100 – 200 rezov a pílovým kotúčom za studena, ktorý vydrží 2 000 rezov medzi prebrúsením, sa práca a úspora spotrebného materiálu sčítavajú. Pri jednej reálnej zmene zaznamenala výrobná dielňa, že náklady na spotrebný materiál klesli z 0,22 USD na rez na 0,07 USD po prechode na rezanie za studena – 68 % zníženie – a pracovný čas na diel klesol o 30 %, pretože odihlovanie bolo eliminované.
Investícia do stroja sa zvyčajne vráti v priebehu 12 až 18 mesiacov pri jednozmennej prevádzke pri rezaní rúr z uhlíkovej ocele. V obchodoch s nerezom a hliníkom, kde je odstraňovanie otrepov a prepracovanie ešte nákladnejšie, je hranica rentability často pod 9 mesiacov.
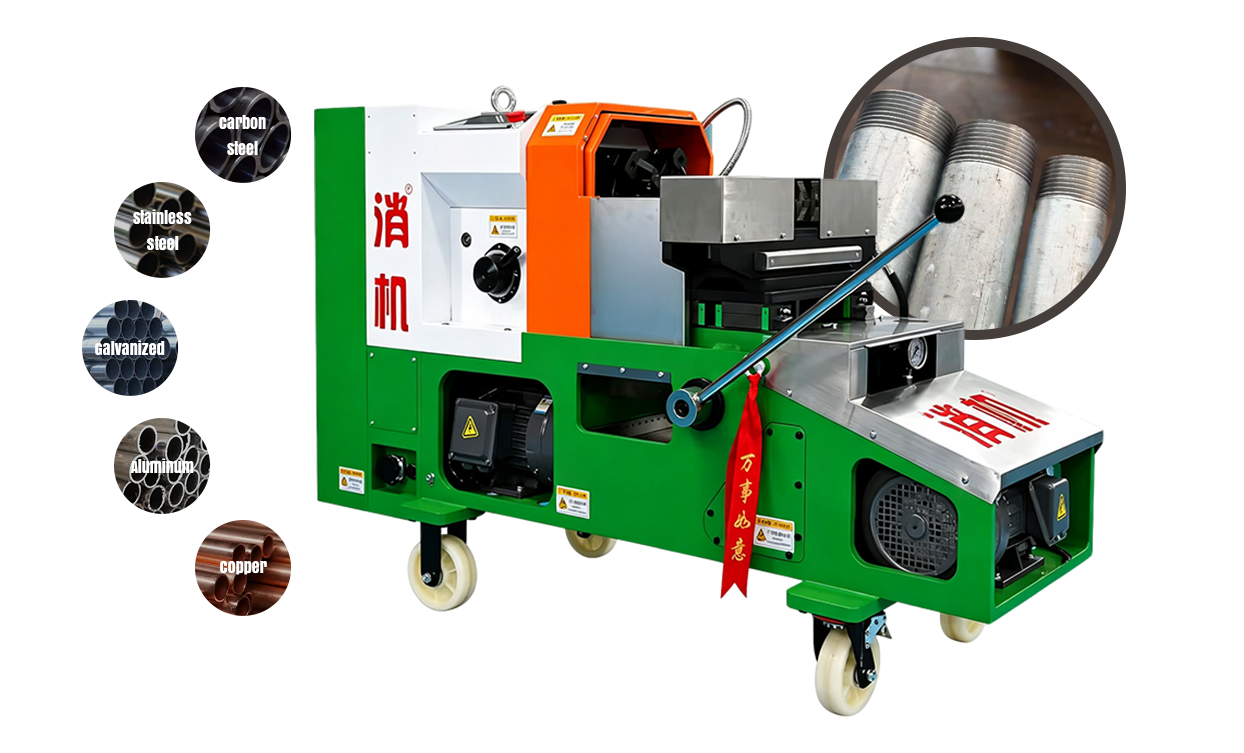
1. Automaticky identifikujte priemer potrubia 2. Automatické nastavenie a nastavenie nástroja 3. Veľkosti rúr od 15 mm do 100 mm ...
Zobraziť podrobnosti
Táto 18V lítium-iónová priemyselná rezačka káblov je profesionálny nástroj určený na rezanie káblov s veľkým priemerom. Je vybavený bezkefkovým ...
Zobraziť podrobnosti
Toto 21V lítium-iónové bezkefové rotačné kladivo je priemyselné náradie určené na vŕtanie a sekanie do betónu, kameňa a iných tvrdých materiálov. ...
Zobraziť podrobnosti
Tento 21V lítium-iónový kanálový oceľový dierovač je prenosný hydraulický dierovací nástroj určený na dierovanie do kanálovej ocele, uhlovej ocele,...
Zobraziť podrobnosti
Táto 220V 14" studená píla s premenlivou frekvenciou s permanentným magnetom je priemyselný rezací nástroj určený na rezanie kovových profilov. ...
Zobraziť podrobnosti
Táto 220V vŕtačka na požiarne rúry je profesionálne zariadenie určené na rezanie otvorov na protipožiarnych a vodovodných potrubiach. Poháňaný 2...
Zobraziť podrobnosti
Lithium-iónové vysokomagnetické bezkefové rotačné kladivo XJ.709 21V je priemyselné kladivo od značky Xiaojia. Je vybavený vysoko magnetickým bezko...
Zobraziť podrobnosti
Lítium-iónová vysokomagnetická bezkefová okružná píla XJ.853 21V je priemyselná ručná okružná píla od značky Xiaojia. Vďaka vysokomagnetickému b...
Zobraziť podrobnosti
21V lítium-iónová striekacia pištoľ MT je priemyselná bezdrôtová striekacia pištoľ od značky Xiaojia. Je vybavený vylepšeným bezkefovým motorom ...
Zobraziť podrobnosti
Tento batohový lítiový akumulátor je veľkokapacitný prenosný napájací zdroj určený na predĺženú nepretržitú prevádzku elektrického náradia. Vďak...
Zobraziť podrobnosti
Autorské práva © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

